Ključni aspekti analize
- Savremena industrijska automatika zasnovana na programabilnim logičkim kontrolerima (PLC) i SCADA sistemima eliminiše ljudske greške u vođenju procesa, smanjuje potrošnju električne energije i omogućava prediktivno održavanje opreme.
- Integracija frekventnih regulatora (VFD) na elektromotorima pumpi, ventilatora i kompresora smanjuje potrošnju aktivne električne energije za 25% do 50% u režimima delimičnog opterećenja.
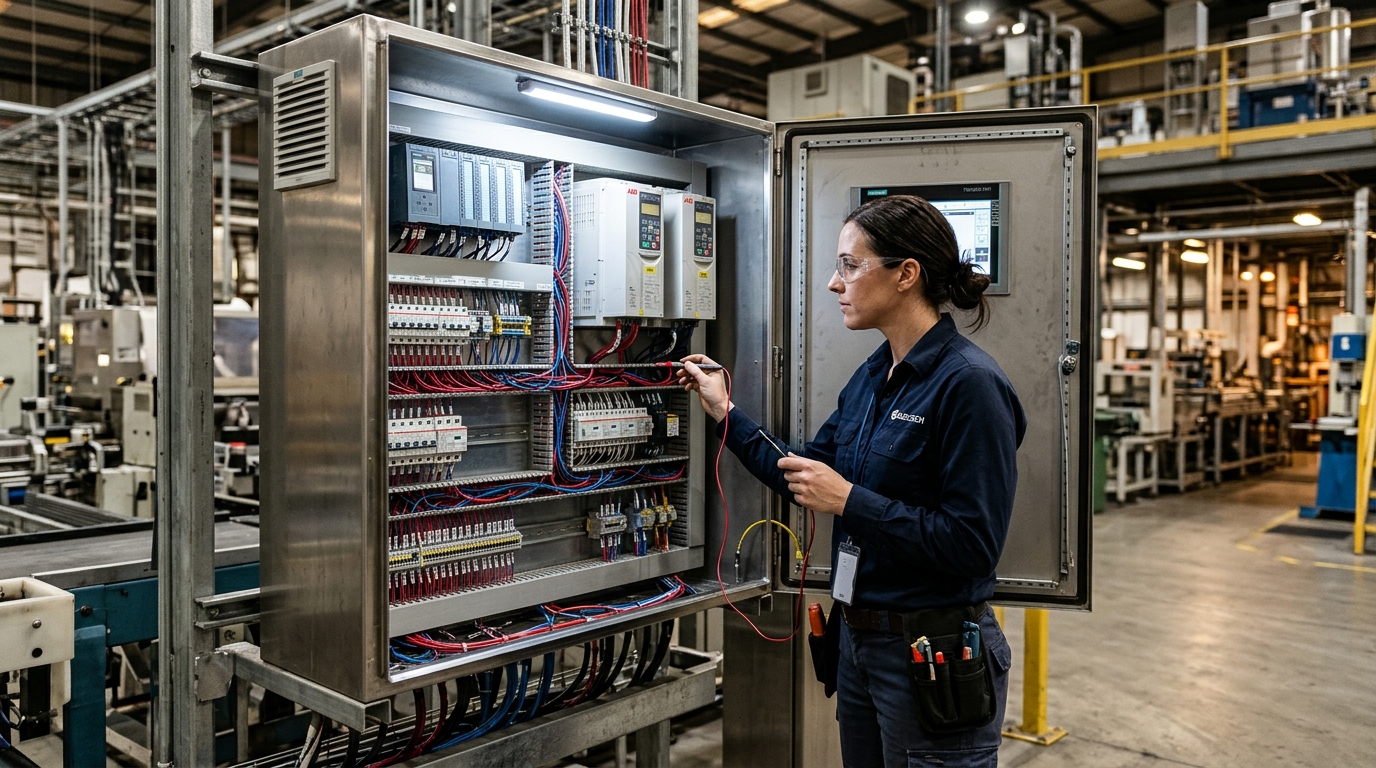
- Pravilno projektovanje i šemiranje komandno-razvodnih elektro-ormara prema standardu IEC 61439, uz odvajanje energetskih i signalnih vodova, ključno je za imunost sistema na elektromagnetne smetnje (EMC).
Uvod: inženjerska paradigma četvrte industrijske revolucije
U savremenom proizvodnom, energetskom i infrastrukturnom okruženju, oslanjanje na ručno uključivanje elektromotora, vizuelno očitavanje analognih manometara i reaktivno održavanje („popravljaj tek kada mašina stane”) predstavlja direktan put ka gubitku konkurentnosti. Bilo da je reč o liniji za doziranje i pakovanje u prehrambenoj industriji, automatskoj podstanici daljinskog grejanja, sistemu za prečišćavanje otpadnih voda ili modernoj poljoprivrednoj sušari i hladnjači, mozak celokupnog postrojenja čini industrijska automatika.
Iz perspektive TechnoPartner.rs, projektovanje i izvođenje sistema automatskog upravljanja nije puko povezivanje komponenti u ormaru, već multidisciplinarni inženjerski poduhvat koji spaja elektroenergetiku, procesnu mernu tehniku, mašinstvo, industrijske komunikacione mreže i razvoj pouzdanog upravljačkog softvera. Ovaj stručni vodič objašnjava hijerarhiju savremenih PLC, HMI i SCADA sistema, ulogu frekventnih regulatora u energetskoj efikasnosti i stroge standarde izrade komandnih elektro-ormara.
1. Piramida industrijske automatizacije: od senzora u polju do SCADA nadzora
Svaki profesionalno projektovan sistem automatskog upravljanja organizovan je kroz jasno definisanu hijerarhijsku strukturu (poznatu kao piramida automatizacije prema standardu ISA-95), gde svaki nivo ima specifičnu ulogu i zahteve u pogledu brzine odziva:
NIVO 3 i 4: POSLOVNO PLANIRANJE I UPRAVLJANJE PROIZVODNJOM (ERP / MES)
Praćenje utroška sirovina, energije, OEE efikasnosti
^ | (OPC UA / SQL / MQTT) v
NIVO 2: NADZOR I VIZUELIZACIJA PROCESA (SCADA SERVERI I HMI PANELI) - Grafički prikaz postrojenja, arhiva trendova, alarmne liste
^ | (PROFINET / Modbus TCP / EtherCAT) v
NIVO 1: UPRAVLJAČKI NIVO (PLC KONTROLERI I BEZBEDNOSNI SAFETY PLC) - Izvršavanje PID regulacije i logičkih ciklusa u milisekundi
^ | (4-20 mA / 24V DC / IO-Link / RS485) v
NIVO 0: NIVO POLJA – SENZORI I IZVRŠNI ORGANI (AKTUATORI) - Sondе temperature (Pt100), transmiteri pritiska, merači protoka, frekventni regulatori, elektro-pneumatski ventili
Nivo 0: merna instrumentacija i izvršni organi u polju
Kvalitet upravljanja direktno zavisi od tačnosti podataka sa terena. Na nivou polja nalaze se industrijski senzori koji fizičke veličine (temperaturu, pritisak, nivo u silosu, protok fluida, pH vrednost ili vibracije ležajeva) pretvaraju u standardizovane električne signale – najčešće 4 do 20 mA sa digitalnim HART protokolom ili IO-Link komunikacijom.
Napomena
Zašto je standard u industriji signal od 4–20 mA, a ne 0–20 mA? Zato što vrednost od $4 text{ mA}$ označava nultu vrednost merne veličine („živa nula” – Live Zero), dok struja od $0 text{ mA}$ trenutno signalizira PLC kontroleru da je kablovski vod u prekidu ili da je senzor ostao bez napajanja!
Nivo 1: programabilni logički kontroleri (PLC)
Srce svakog komandnog ormara je PLC (Programmable Logic Controller). Za razliku od komercijalnih računara, industrijski PLC kontroleri (proizvođača kao što su Siemens SIMATIC, Schneider Electric, Allen-Bradley, Omron ili Unitronics) projektovani su bez pokretnih delova i ventilatora, za neprekidan višegodišnji rad u uslovima visokih temperatura (od $-25^ circ text{C}$ do $+60^ circ text{C}$), vibracija i prašine.
PLC izvršava svoj programski ciklus (Scan Cycle) deterministički u svega 1 do 10 milisekundi: očitava stanja ulaza, obrađuje logičke jednačine i kontinualne PID (Proporcionalno-Integralno-Diferencijalne) regulacione petlje (prema standardu IEC 61131-3 u Ladder, FBD ili Structured Text jeziku) i postavlja komande na izlaznim modulima.
Nivo 2: HMI paneli i SCADA sistemi nadzora
Dok operater pored same mašine koristi industrijski HMI ekran osetljiv na dodir (otporan na vlagu i udarce u zaštiti IP65) za lokalno zadavanje parametara i promenu recepture, u centralnoj komandnoj sobi izvršava se SCADA (Supervisory Control and Data Acquisition) sistem.
Moderna SCADA aplikacija pruža inženjerima:
- Sinoptički prikaz celog pogona u realnom vremenu: Animirani prikaz rada pumpi, nivoa u rezervoarima, statusa ventila i trenutnih temperatura i pritisaka.
- Upravljanje alarmima i događajima: Trenutno vizuelno, zvučno i SMS/e-mail obaveštavanje dežurnog inženjera u slučaju iskakanja bimetala, gubitka faze ili prekoračenja granične temperature.
- Istorijske baze podataka (Historian) i izveštavanje: Dugoročno beleženje svih procesnih veličina za potrebe kontrole kvaliteta šarže, ISO sertifikacije i energetskog menadžmenta.
2. Frekventni regulatori (VFD) i upuštači motora: ključ energetske efikasnosti
U industrijskim postrojenjima u Srbiji više od 65% ukupne potrošnje električne energije otpada na rad trofaznih asinhronih elektromotora koji pokreću pumpe, ventilatore, kompresore, transportere, mešače i drobilice.
Direktno uključenje velikog elektromotora na mrežu (DOL – Direct On-Line) ili čak i preko klasičnog preklopnika zvezda-trougao ($Y- Delta$) povlači polaznu struju koja je 6 do 8 puta veća od nominalne struje motora, izazivajući snažan pad napona u fabričkoj trafo-stanici, mehanički udar na reduktor i hidraulični udar u cevovodu.
| Način pokretanja i upravljanja motorom | Polazna struja pri startu | Mogućnost regulacije broja obrtaja u radu | Energetska ušteda pri promenljivom opterećenju | Optimalna primena u industriji |
|---|---|---|---|---|
| Direktno uključenje (DOL) / Zvezda-Trougao | $600 % - 800 %$ (DOL) / $250 %$ ($Y- Delta$) sa skokom momenta pri prebacivanju. | Ne (motor radi isključivo na fiksnoj brzini mreže od 50 Hz). | 0% (protok se prigušuje mehaničkim ventilom ili klapnom uz rasipanje energije). | Mali motori do 4 kW koji rade konstantnim opterećenjem. |
| Meki upuštač (Soft Starter) | Ograničena na $250 % - 350 %$ postepenim dizanjem napona preko tiristora. | Ne (služi samo za meki start i meko zaustavljanje; u radu ga premošćuje interni kontaktor). | Minimalna (samo smanjenje vršnih strujnih udara – Peak Shaving). | Velike pumpe, drobilice i ventilatori koji nakon zaleta uvek rade na 100% brzine. |
| Frekventni regulator (VFD / Inverter) | Potpuno kontrolisana ($100 % - 150 %$ nominalne struje uz pun obrtni moment). | Da – kontinualna regulacija frekvencije i napona (od 0 Hz do 50/60 Hz i više). | 25% do 50% uštede električne energije na pumpnim i ventilacionim sistemima! | Pumpe za održavanje konstantnog pritiska, HVAC ventilacija, dozirni puževi, kranovi. |
Važno
Inženjerski zakon afiniteta kod pumpi i ventilatora: Protok fluida je direktno srazmeran brzini obrtanja ($Q sim n$), pritisak je srazmeran kvadratu brzine ($H sim n^2$), ali je potrebna električna snaga srazmerna trećem stepenu brzine obrtanja ($P sim n^3$)! To u praksi znači da kada frekventni regulator spusti brzinu ventilatora ili cirkulacione pumpe sa 50 Hz na 40 Hz (smanjenje od 20%), motor troši svega $0,8^3 = 0,512$ (oko 51%) prethodne snage, ostvarujući uštedu struje od skoro polovine!
3. Projektovanje i izrada elektro-ormara automatike (MCC i PLC ormari)
Pouzdanost najmodernijeg PLC kontrolera ili SCADA softvera biće potpuno kompromitovana ukoliko je sam komandno-razvodni ormar (Control Panel) nestručno šemiran i sklopljen. Profesionalna izrada elektro-ormara u inženjerskoj praksi podrazumeva strogo poštovanje sledećih pravila:
- Proračun disipacije toplote i klimatizacija ormara: Frekventni regulatori, napajanja od 24 V DC i PLC moduli oslobađaju značajnu količinu toplote (oko 3% do 5% instalisane snage regulisanih pogona). Ukoliko temperatura unutar zatvorenog ormara pređe $45^ circ text{C}$, vek trajanja elektrolitskih kondenzatora u opremi skraćuje se za polovinu. Zato se vrši termički proračun i ugrađuju filter-ventilatori sa termostatom, a u vlažnim, prašnjavim ili toplim pogonima (IP55/IP66) namenski klima-uređaji za elektro-ormare ili izmenjivači toplote voda-vazduh.
- Elektromagnetna kompatibilnost (EMC) i uzemljenje: Energetski kablovi od frekventnog regulatora do motora moraju biti simetrični oklopljeni kablovi čiji je oklop spojen na uzemljenje na oba kraja preko namenskih EMC šelni sa kontaktnom površinom od $360^ circ$. Unutar ormara, energetske šine i kablovi od 400 V AC vode se u posebnim kanalima, fizički odvojeno (najmanje 15–20 cm) od analognih 4–20 mA i komunikacionih Ethernet/RS-485 vodova.
- Bezbednosni sistemi mašina (Machine Safety – ISO 13849 / SIL): Tasteri za prinudno zaustavljanje u nuždi (Emergency Stop „pečurke”), svetlosne zavese, sigurnosne brave na vratima kaveza i dvokanalni sigurnosni releji (Safety Relays / Safety PLC) moraju biti izvedeni hardverski nezavisno od standardnog programa, tako da u slučaju otkaza bilo koje komponente bezbedno isključe pogonsku energiju (STO – Safe Torque Off).
- Kompletna tehnička dokumentacija (EPLAN šeme) i trajno obeležavanje: Svaka žica u ormaru, svaka redna stezaljka (klema) i svaki osigurač ili kontaktor moraju biti trajno obeleženi mašinski štampanim oznakama koje se u potpunosti poklapaju sa jednopolnim i višepolnim šemama delovanja priloženim u džepu vrata ormara.
4. Faze realizacije projekta industrijske automatike: od P&ID šeme do SAT testa
Da bi investicija u novu automatizovanu liniju ili rekonstrukciju zastarelog relejnog upravljanja (Retrofit) prošla bez zastoja u proizvodnji, projekat se sprovodi kroz pet strogo kontrolisanih inženjerskih faza:
| Faza projekta | Ključne inženjerske aktivnosti | Izlazni dokument / Rezultat za investitora |
|---|---|---|
| 1. Tehološki zadatak i P&ID šema | Definisanje tehnološkog procesa, izrada P&ID šeme (cevovodi i instrumentacija), lista ulaza i izlaza (I/O lista) i funkcionalna specifikacija (FDS). | Usaglašen Projekat za izvođenje (PZI) i precizna specifikacija opreme. |
| 2. Šemiranje i montaža elektro-ormara | Izrada električnih šema u EPLAN-u, sklapanje ormara u radionici, ugradnja PLC-a, frekventnih regulatora i zaštitne opreme. | Kompletiran ormar sa protokolom o ispitivanju izolacije i neprekidnosti zaštitnog provodnika. |
| 3. Razvoj PLC i SCADA softvera + FAT test | Pisanje PLC koda, dizajn HMI/SCADA ekrana i fabrički test prihvatanja (FAT – Factory Acceptance Test) u radionici uz simulaciju signala. | Otklonjene sve logičke greške pre nego što oprema uopšte stigne u pogon klijenta. |
| 4. Elektro-montaža u pogonu i hladna proba | Polaganje kablovskih regala, povezivanje senzora i motora na terenu i I/O Check (provera svakog pojedinačnog signala od senzora do SCADA ekrana). | Verifikovana ispravnost svih povezanih kablova i smerova obrtanja motora. |
| 5. Puštanje u rad, optimizacija i SAT test | Topla proba sa realnim fluidom/sirovinom, fino podešavanje PID regulatora, obuka operatera i test prihvatanja na objektu (SAT – Site Acceptance Test). | Potpisan zapisnik o primopredaji, predaja izvornih kodova (bekapa) i Projekta izvedenog objekta (PIO). |
Savet
Prilikom ugovaranja izrade ili modernizacije sistema automatike, uvek ugovorom definišite obavezu isporučioca da vam po završetku puštanja u rad preda otključane rezervne kopije (Backup) PLC i HMI/SCADA projekata, kao i sve lozinke za pristup parametrima frekventnih regulatora. Time obezbeđujete potpunu nezavisnost vašeg tima održavanja u godinama koje slede.
Zaključak: pametno upravljanje kao osnova konkurentne i održive industrije
Ulaganje u savremenu industrijsku automatiku, pouzdane PLC kontrolere, frekventne regulatore i pregledne SCADA sisteme više nije luksuz rezervisan za multinacionalne korporacije, već osnovni preduslov opstanka i rasta svakog domaćeg proizvodnog pogona, hladnjače, toplane ili vodovoda. Kroz preciznu regulaciju procesnih parametara, dramatično smanjenje potrošnje električne energije i trenutnu dijagnostiku svakog zastoja, profesionalno izvedena automatika pretvara složenu tehnologiju u predvidiv, bezbedan i visoko profitabilan sistem.
Česta pitanja (FAQ)
Koja je razlika između PLC kontrolera, HMI panela i SCADA sistema?
PLC (Programmable Logic Controller) je industrijski računar u elektro-ormaru koji u realnom vremenu (u milisekundama) očitava signale sa senzora i upravlja izvršnim organima poput motora i ventila. HMI (Human-Machine Interface) je lokalni ekran osetljiv na dodir ugrađen na vrata ormara ili mašine preko kojeg operater prati rad jedne linije. SCADA (Supervisory Control and Data Acquisition) je centralni nadzorno-upravljački softverski sistem na serverima u komandnoj sobi koji objedinjuje podatke sa desetina PLC-ova, arhivira istorijat procesnih veličina, generiše alarme i kreira proizvodne izveštaje.
Koliko se brzo isplati ugradnja frekventnih regulatora (invertora) na pumpama i ventilatorima?
Kod centrifugalnih pumpi i ventilatora u sistemima grejanja, hlađenja (HVAC), vodovoda i industrijskog otprašivanja važe zakoni afiniteta: smanjenje broja obrtaja motora za samo 20% smanjuje potrebnu snagu na vratilu za čak 49% (jer snaga opada sa trećim stepenom brzine obrtanja). Zbog toga se investicija u frekventne regulatore u srpskim fabrikama i kotlarnicama najčešće u potpunosti otplati kroz niže račune za struju za svega 8 do 18 meseci rada.
Koji industrijski komunikacioni protokoli se danas najčešće koriste u Srbiji?
U novim projektima industrijske automatike dominiraju protokoli zasnovani na industrijskom Ethernetu u realnom vremenu, pre svega PROFINET, EtherCAT, Ethernet/IP i Modbus TCP, dok se za povezivanje sa višim poslovnim sistemima (ERP/MES) koristi bezbedni OPC UA standard. Na nivou polja (za povezivanje frekventnih regulatora, merila protoka, analizatora mreže i termotehničke opreme) i dalje su veoma zastupljeni robusni serijski protokoli Modbus RTU (RS-485), PROFIBUS DP i BACnet u automatizaciji zgrada (BMS).
Zašto dolazi do lažnih očitavanja analognih senzora u blizini velikih elektromotora?
Lažna očitavanja temperature ili pritiska najčešće su posledica elektromagnetnih smetnji (EMI) koje indukuju energetski kablovi frekventnih regulatora u signalnim vodovima. Problem se rešava upotrebom strujnih analognih signala od 4–20 mA (koji su neuporedivo otporniji na pad napona i šum od naponskih signala 0–10 V), obaveznim korišćenjem oklopljenih (širmovanih) kablova čiji je oklop uzemljen, i fizičkim razdvajanjem energetskih i signalnih trasa u metalnim kablovskim policama.